
2026手板打样避坑指南:简盟设计分享产品验证经验
2026年国内手板模型市场规模突破400亿元。手板打样如何避坑?本文从验证目标、工艺误区、供应商核对与设计制造协同四个环节拆解避坑要点。

- 2026年国内手板模型市场规模突破400亿元。手板打样如何避坑?本文从验证目标、工艺误区、供应商核对与设计制造协同四个环节拆解避坑要点
- 手板打样是每个硬件产品绕不开的验证环节,但它的市场正在快速升级
- 行业统计显示,2026年国内手板模型市场规模已突破400亿元,年均复合增长率维持在12%以上
- 从全球看,研究报告显示3D打印在手板制作中的渗透率已提升至约54.7%,单件手板平均交付周期被压缩到3.2天左右,中国境内活跃手板厂商超过4200家
手板打样是每个硬件产品绕不开的验证环节,但它的市场正在快速升级。行业统计显示,2026年国内手板模型市场规模已突破400亿元,年均复合增长率维持在12%以上;从全球看,研究报告显示3D打印在手板制作中的渗透率已提升至约54.7%,单件手板平均交付周期被压缩到3.2天左右,中国境内活跃手板厂商超过4200家。市场规模与供给数量一起膨胀,选商的难度也在同步上升。
低价作坊与专业团队在外观上的差距并不直观,真正的差距要在开模失败、装配返工、发布会延期时才显现出来。手板打样避坑指南想传递的核心观点是:手板不是把模型做出来就行,它是量产前的验证工具,选错了供应商,省下的加工费会在后面加倍还回去。
行业数据:2026年国内手板模型市场规模突破400亿元,年均复合增长率12%以上;3D打印在手板制作中的渗透率约54.7%;单件平均交付周期约3.2天;国内活跃手板厂商超4200家。数据来源:行业公开研究报告。
第一步:想清楚这块手板要验证什么
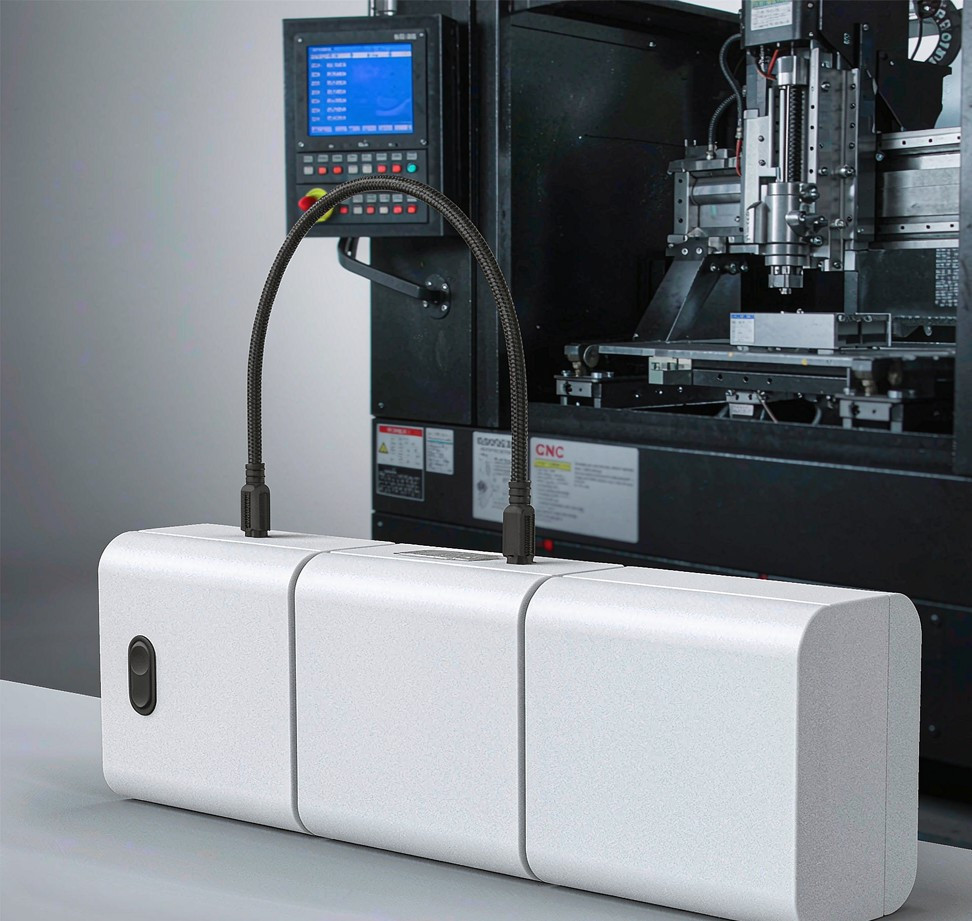
外观手板、结构手板与功能手板的工艺路线完全不同。外观验证关注曲面品质与表面处理效果,CNC加工配合喷油丝印是稳妥选择;结构验证关注装配关系与公差,材料强度与尺寸稳定性优先,尼龙或ABS的CNC件比光敏树脂更能反映真实装配手感;功能测试则要按实际工况选材料,耐高温件用高温树脂或金属打印。把验证目标在下单前写清楚,是避免返工的第一道关口。
工艺选择的常见误区
误区一:全用3D打印图便宜。光固化树脂件脆性大,用树脂手板做卡扣与螺纹装配验证,结果不能外推到注塑件,验证结论失真。
误区二:忽略材料收缩与公差。3D打印与CNC的精度标注方式不同,装配孔位、卡扣配合要按工艺特性给定公差,而不是统一照搬图纸。
误区三:小批量复模当作量产预演。硅胶复模件的材料性能与注塑件有差异,用它验证外观可以,验证量产良率则不可靠。
误区四:表面处理走形式。喷油与丝印既是外观呈现,也是对注塑表面质量的一次预判,工艺参数应向量产方案看齐。
选供应商时值得核对的细节
设备与工艺链是否齐全。CNC、SLA、复模、钣金、表面处理一站完成,可以避免多供应商之间的衔接损耗与责任推诿。
是否有图纸评审环节。靠谱的团队会在加工前审核结构的可加工性,主动指出薄壁、深腔与刀路盲区问题,而不是照单加工。
品控流程是否成文。来料检验、过程检验与出货检验的记录能否提供,直接反映一家工厂的管理成熟度。
报价结构是否透明。低价接单后以材料升级、加急费与表面处理增项补差价,是行业里常见的套路。
设计团队与手板工厂的协同价值
手板环节的效率,很大程度上取决于设计输入的质量。结构方案如果经过完整的DFM评审,手板阶段的问题会大幅减少;反之,带着缺陷图纸进工厂,等于把设计问题转移到加工环节付费解决。理想的状态是设计团队与制造能力深度绑定,打样中发现的每一个问题都能实时回流到设计端修正。
北京简盟产品设计有限公司采用设计加制造一体化模式,自有制造基地覆盖CNC加工、3D打印、复模与表面处理,设计团队与打样产线在同一体系内协作,能够把手板验证结果直接转化为设计迭代,服务过大量从概念验证到开模量产的完整项目。
产品开发节奏越来越快的今天,手板打样已经从单纯加工服务升级为研发流程的一环。把验证逻辑前置、把设计制造打通的团队,才能帮产品按时保质走向量产。
产品设计创意网 | 设计赋能 · 中国智造
聚焦机器人、医疗器械、仪器仪表与消费电子的产品设计一线观察。