
2026人形机器人外壳开模避坑指南:简盟设计分享经验
2026年国内人形机器人整机产量预计突破10万台。人形机器人外壳开模如何避坑?本文拆解分件方案、材料收缩、运动包络三大前置条件与小批量到万台的工艺路线。

- 2026年国内人形机器人整机产量预计突破10万台。人形机器人外壳开模如何避坑?本文拆解分件方案、材料收缩、运动包络三大前置条件与小批量到万台的工艺路线
- 2026年,国内人形机器人整机产量预计突破10万台,这个数字在两年前还只存在于行业预测的乐观区间
- 随着头部厂商月产能迈过数百台台阶、多家企业把全年产能目标定在万台级,人形机器人正在经历从手工作坊式样机到批量制造的跨越
- 而在这条跨越的路线上,外壳开模是最容易被低估、也最容易出现返工的环�
2026年,国内人形机器人整机产量预计突破10万台,这个数字在两年前还只存在于行业预测的乐观区间。随着头部厂商月产能迈过数百台台阶、多家企业把全年产能目标定在万台级,人形机器人正在经历从手工作坊式样机到批量制造的跨越。而在这条跨越的路线上,外壳开模是最容易被低估、也最容易出现返工的环节。
样机阶段的外壳可以用CNC与3D打印慢慢磨,一旦进入千台、万台量级,注塑与压铸模具就成为成本与周期的支配者。一套大型外壳模具的开制周期以月计,费用以数十万计,而人形机器人恰好处在快速迭代期——结构改动一次,模具就可能报废一次。人形机器人外壳开模的坑,大多在开模之前就已经挖好了。
行业数据:2026年我国人形机器人整机产量预计突破10万台;头部企业工业机型月产能已超过300台,2026年产能目标指向万台级;3D打印与传统模具工艺结合可将模具研发周期缩短30%-50%。数据来源:公开行业报道及行业展会信息。
开模前必须锁死的三件事
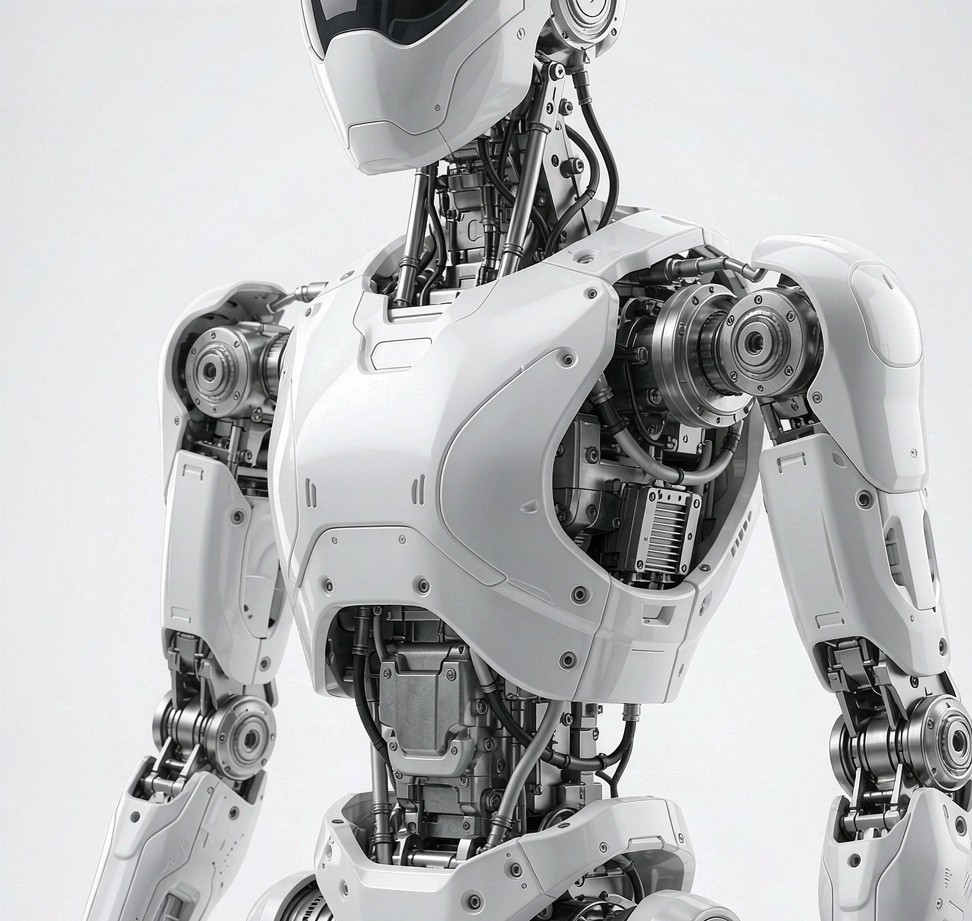
第一件是分件方案。人形机器人四肢与躯干的外壳不是独立件,它们覆盖在关节模组、线束、散热结构之上,分件线一旦确定,就同时决定了装配顺序、维修拆解路径与外观缝隙的走向。开模后再改分件,等于全套模具重来。
第二件是材料与收缩率。不同的工程塑料收缩率差异明显,玻纤增强材料还会带来翘曲与熔接线问题。骨架用金属压铸、蒙皮用注塑、局部用软胶包覆的混合方案越来越常见,但每种材料的热膨胀系数不同,公差链要在设计阶段就算清楚,而不是等试模时发现装不上再补救。
第三件是运动包络。人形机器人行走时腿部摆动、手臂摆动的动态范围远大于静态姿态,外壳之间的干涉检查必须按动态工况做,静态看起来完美的曲面,走两步就可能互相剐蹭。
材料选择的工程权衡
高性能工程塑料正在人形机器人上加速普及。以PEEK为例,其密度约1.3克每立方厘米,比强度可达铝合金的8倍左右,是兼顾轻量化与刚度的关节骨架理想材料,但价格与加工门槛也高;改性PA66与TPU在壳体防护、柔性走线护套等部位性价比更优。行业公开资料显示,PEEK、碳纤维复合材料、改性尼龙与弹性体构成的轻量化材料组合,已成为量产机型的主流选择。设计团队的价值在于按部位受力与成本预算做混合选材,而不是追逐单一高价材料。
表面工艺同样要提前规划。哑光与肤感涂层可以掩盖注塑件的熔接痕与缩痕,但会增加工序成本;本体着色则对材料与色母的批次一致性提出要求。这些取舍需要在DFM评审阶段与模具厂、注塑厂共同敲定。
从小批量到万台的工艺路线
比较稳妥的路径是分阶段推进:验证阶段用CNC与3D打印快速迭代外观与结构,周期以天计;小批量试产采用软模或硅胶复模过渡,控制开模风险;确认量产状态后再投入钢模,并把易损件、可能改型的部件设计成独立小模,降低整体改模成本。3D打印辅助的随形冷却与快速制模工艺,可以把部分模具的研发周期压缩三到五成,为快速迭代留出窗口。
一份务实的避坑清单
不要在结构未冻结时启动钢模——这是量产返工的头号来源。
不要省略DFM评审——模具厂与注塑厂的可制造性意见要回流到设计端。
不要忽视拆装维护——售后的外壳拆解如果需要专用工具与半小时工时,口碑成本极高。
不要只比模具报价——公差能力、试模服务与后续改模响应,才是总成本的决定项。
北京简盟产品设计有限公司以设计加制造一体化模式服务机器人行业,自有3000平方米制造基地覆盖CNC加工、注塑与表面处理,能够在开模前完成DFM评审与手板验证,把量产风险消化在设计阶段,积累了大量从样机到批量交付的工程经验。
人形机器人的量产竞赛,比拼的不再是演示视频的精彩程度,而是成本、良率与交付节奏。外壳开模这一环做得扎实,整机企业才能把精力留给真正差异化的技术与体验。
产品设计创意网 | 设计赋能 · 中国智造
聚焦机器人、医疗器械、仪器仪表与消费电子的产品设计一线观察。